清废机气压要求有哪些?气源配置与稳定运行指南
清废机气压要求有哪些?气源配置与稳定运行指南
气动清废机的气压要求并非越高越好,关键在于压力稳定、流量充足且与设备额定范围相匹配。工厂气源需保持在设备说明书或铭牌规定的工作区间内,同时确保压缩空气干燥洁净。气压不足会导致清废无力、余料残留,气压过高则可能加速密封件磨损。本文将系统介绍气源配置标准、气压异常的常见影响及不同场景下的应对方法。
一、气动清废机对气源的核心要求
满足清废机气压要求,不能只关注气压表上的静态数值,还要综合考量流量稳定性与压缩空气质量。
1. 压力需匹配设备额定范围
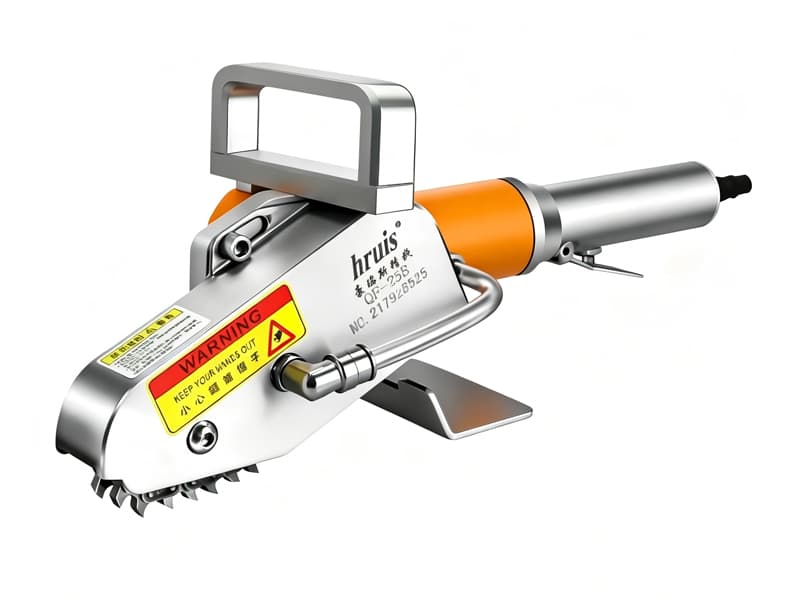
不同型号的气动清废机、内孔清废机或全版清废机,由于气缸规格和执行机构不同,额定工作压力存在差异。车间接入气源时,应通过过滤减压阀将二次压力调整至设备允许的范围内。针对厚纸板或复杂内孔,可在允许区间内适当上调;针对薄纸彩盒则适当下调,避免压伤。
2. 保证足够的流量与压降补偿
压力表示数达标不代表流量够用。当多台清废设备同时作业,或空压机距离较远、管路较细时,容易出现瞬间压降,导致拆标动作迟缓。配置气源时应核算总耗气量,留足产气余量,并合理布置储气罐与管网。
3. 压缩空气需干燥洁净
未经处理的压缩空气常含有水分、粉尘和油雾。这些杂质进入电磁阀和气缸后,容易造成阀芯卡滞、密封圈老化,进而引发设备故障。标准气源回路应配备高效油水分离器和空气过滤器,并定期排水排污。
二、气压异常对清废作业的实际影响
压力不足或波动明显
若气压低于设备正常运行所需,最直接的表现是清废齿拍打无力,整版拆标时边角废边无法一次脱落,内孔余料易堵塞。频繁返工不仅降低生产效率,还可能因手动剔除而产生不良品。
压力过高或持续超标
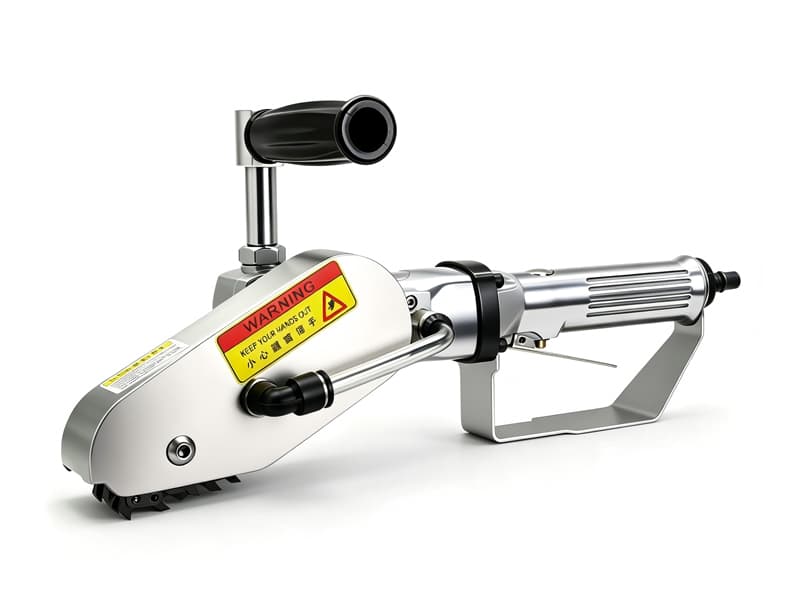
盲目调高气压虽能增强瞬间打击力,但会使气缸、连杆及密封件长期处于超负荷状态,增加异响和漏气概率,反而抬高故障率。此外,过高气压对精细药盒、化妆品盒等薄纸材料也不够友好,容易产生压痕或变形。
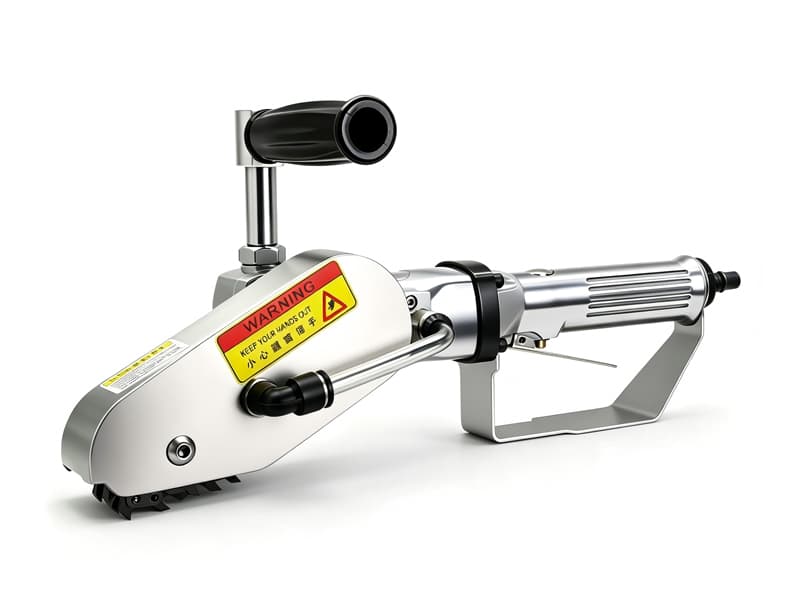
三、结合印刷包装场景配置气源
印刷包装后道清废涵盖纸箱、纸盒、彩盒、吊牌等多种材质,不同工况对气源的关注点各有侧重。
- 瓦楞纸箱与厚纸板:模切后废边连接力较大,要求气源在连续作业下仍能提供稳定的爆发力,建议关注空压机排气量和管路通径。
- 药盒与化妆品盒:纸张较薄、表面工艺多,清废力度需柔和精准,设备应具备灵敏的调压功能,避免因气压冲击造成盒面划伤。
- 多机协同车间:若车间内有多台气动或数控拆标清废机同时运转,需评估气源总管容量,防止末端设备用气高峰时压力跳水。
四、选型建议与日常气压管理
满足合理的清废机气压要求,前期规划往往比事后补救更有效。采购或部署清废设备前,建议提前梳理工厂现有气源条件,包括空压机功率、排气量、储气罐容积以及车间管网走向。如果现有气源余量有限,应及时与设备厂家沟通,选择耗气量更匹配的机型,或制定分批供气方案。
在日常使用中,应建立简单的巡检习惯:每班排放过滤器积水,检查气管快速接头有无漏气,确认二次调压表指针稳定。豪瑞斯精机作为印刷后道清废方案源头厂家,设备采用精简设计,有助于降低日常维护难度,同时可根据客户的材质特性、车间气源状况提供个性化功能定制建议。
如果您正在评估新设备,或现有清废机受气压波动困扰,欢迎提供产品样图、材质参数及车间气源情况,与豪瑞斯精机沟通,以获取更贴合实际工况的清废解决方案与完善的售后服务支持。