故障排查简单拆标清废机选购指南:附常见故障快速处理思路
拆标清废机故障排查方法与易维护设备选购指南
大家关注故障排查简单拆标清废机,通常有两类需求:一是现场设备运行异常,需要易落地、不用复杂工具的排查方法;二是采购新设备时,想优先选择后续维护省心、故障好处理的款式。拆标清废机的多数常见故障无需专业检测设备,可按气路、传动、执行机构、对位系统四个层级逐层排查;采购时优先选择精简设计、模块化结构的设备,也能从源头降低后续运维难度。本文将梳理可直接落地的排查步骤,以及易维护清废设备的选型判断维度。
一、拆标清废机常见故障的快速排查步骤
现场排查建议遵循「从外到内、从易到难」的顺序,不用一开始就拆解核心部件,先确认容易观察的常见问题,多数小异常可快速解决。
1. 气源与气动元件排查
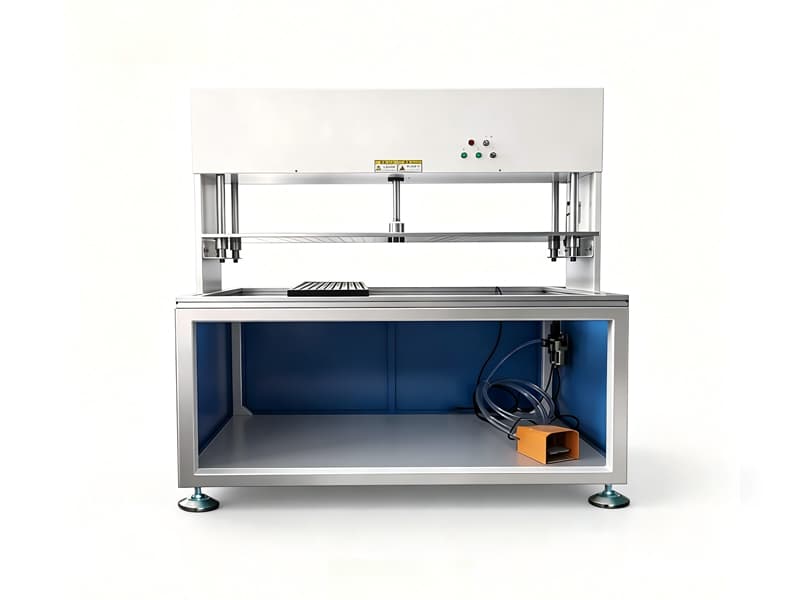
气动款是印刷包装厂常用的拆标清废动力类型,气源异常是较为高发的问题。首先查看设备压力表是否处于正常工作区间,确认空压机供气正常、气管无弯折挤压;其次听设备运行时是否有漏气声,检查气管接头、电磁阀密封圈是否松动;另外要定期给油水分离器排水,积水过多可能导致气压不稳、阀芯卡滞。若手动按压电磁阀后设备动作恢复,通常是电气信号问题,可进一步排查控制线路。
2. 传动与执行机构检查
确认气源无异常后,可停机断电后手动盘车,查看传动链条、同步带是否有松动、跳齿情况,检查传动齿面、拆标刀、顶针缝隙是否卡有残留纸屑或不干胶。包装印刷场景下纸粉、胶渍较多,若日常清理不及时,很容易造成机构卡涩、拆标力度不均。若清理后仍有动作卡顿,可检查紧固件是否松动、拆标刀具是否出现磨损,易损件达到使用寿命时及时更换即可。
3. 模具对位与参数核对
若出现整版清废不干净、部分位置拆标偏差、产品压痕等问题,优先排查模切版与清废机构的对位是否偏移,可重新对齐定位销后试机确认。数控拆标清废机还要核对当前调用的参数是否与待加工产品匹配,是否存在误改格距、压力参数的情况,可先复位常用参数再试机,避免随意调整核心参数导致故障扩大。全版清废场景下还要确认整版压力是否均匀,避免局部受力过大损坏模具。
4. 电气控制与感应装置排查
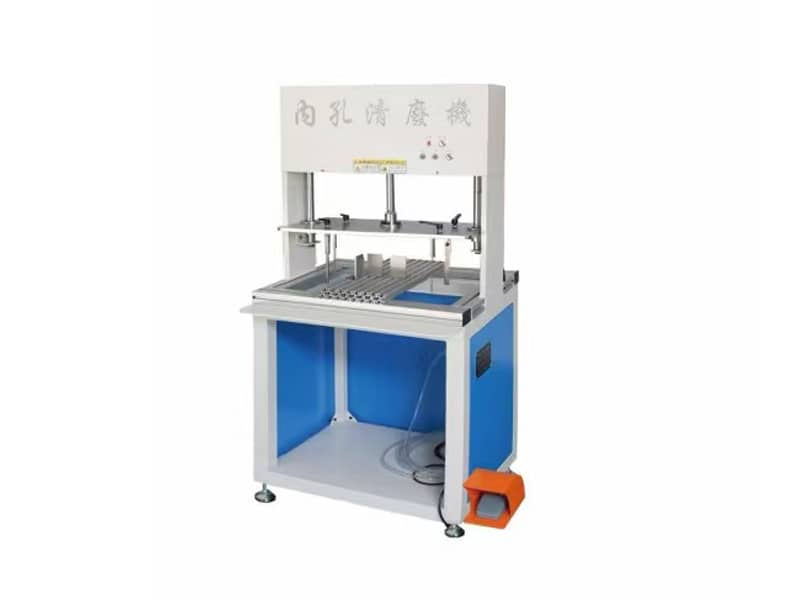
完成以上检查后若故障仍存在,可先查看各感应开关的指示灯是否正常点亮,确认急停按钮、安全门开关是否完全复位,接线端子是否有脱落痕迹。这类基础检查无需专业电工资质,现场操作人员即可完成;若指示灯状态异常、接线无问题,再联系专业电工排查内部线路或控制板,避免自行拆机造成二次损坏。
二、为什么有的拆标清废机故障排查更简单?
为什么故障排查简单拆标清废机更受印刷包装企业认可?核心差异往往在设计阶段就已决定,而非单纯依赖维修人员的经验。
1. 精简结构减少冗余故障点
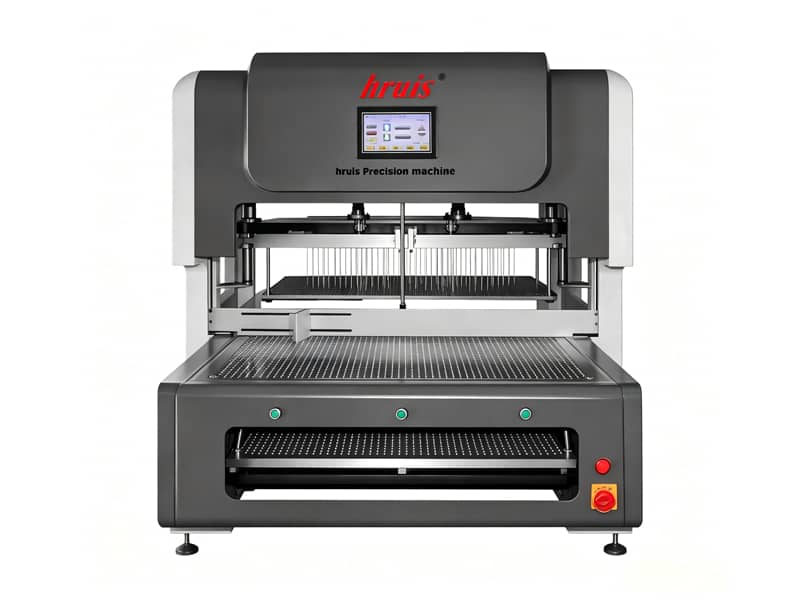
设备结构越复杂、冗余传动部件越多,可能出现故障的点位就越多,排查时需要逐一检测的范围也越大。采用精简设计思路的设备,会去掉不必要的传动层级与冗余功能,既降低了故障发生概率,也让故障排查的路径更清晰,维修人员无需拆解大量无关部件就能定位问题。作为印刷后道清废方案源头厂家,豪瑞斯精机引进先进生产设备、工艺管控严谨,拆标清废产品沿用精简设计理念,通过优化传动结构降低故障发生概率,从源头减轻后续运维负担。
2. 模块化布局便于快速定位
将气路模块、执行模块、电气控制模块独立布局的设备,排查故障时可通过「断开单模块测试」的方法快速锁定问题范围,不用整机拆解。同时将压力表、运行指示灯、易损件观察口设置在设备外露位置,操作人员不用拆机就能随时观察运行状态,日常点检也更方便。
3. 易损件设计便于更换维护
拆标刀、顶针、密封圈、传动带都属于常规易损件,若这类部件设计在设备内部、更换需要专用工具,即使是小问题也会造成较长停机等待。易维护的设备会将常换易损件设置在开放区域,更换流程简单,现场操作人员经过简单指导就能完成更换,不用等专业维修人员上门。
三、不同清废场景的设备选型与运维提示
印刷包装后道的清废场景差异较大,纸箱、彩盒、吊牌、药盒等产品的材质、厚度、孔型各不相同,适配的设备类型与运维重点也有区别,选对适配机型也能降低后续故障概率。
- 多批次小批量、换产频繁的彩盒、化妆品盒、电子产品包装盒场景:优先选择调机对位便捷、结构开放的机型,每次换产时同步清理机构缝隙的纸粉胶渍,可减少大部分卡滞故障;
- 大批量、标准化的纸箱、药盒全版清废场景:适合整版拆标一次全清的设备,日常运维重点检查气源稳定性与拆标刀具磨损情况,避免批量清废不良;
- 带异形内孔、小孔径的吊牌、玩具包装盒场景:需搭配对应内孔清废功能的设备,定期清理内孔清废通道的残留纸屑,避免堵塞导致的清废不干净问题。
豪瑞斯精机现有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,百种产品可选,可覆盖不同场景的清废需求,也支持根据客户的实际工艺需求做个性化功能定制。对于生产排程紧、内部运维人员配置有限的企业,在采购阶段就优先考虑故障排查简单拆标清废机,能有效降低后续的停机等待成本与维修人力投入。
四、降低故障概率的日常运维建议
拆标清废机的很多故障都源于日常运维不到位,建立简单的分级点检习惯,不用复杂流程就能规避大部分常见问题:
- 每班点检:开工前检查气压是否正常、油水分离器是否需要排水,试运行确认无异响、无卡滞;下班前清理设备表面与机构缝隙内的纸屑、胶渍,避免残留物堆积;
- 每周检查:停机后检查传动带、链条的松紧度,拧固松动的紧固件,查看刀具、顶针的磨损情况;
- 定期养护:按设备说明给传动部件加注润滑油,及时更换到期的密封圈、滤芯等易损件,避免故障停机。
如果遇到按上述步骤无法定位的故障,不要随意拆解核心部件,可联系设备供应商的售后人员指导处理,避免造成不必要的损失。
若需要结合自身产品幅面、模切工艺、产能需求评估适配的清废方案,或是咨询现有清废设备的运维优化思路,可联系豪瑞斯精机获取专业建议。作为源头厂家,品牌可提供系列齐全的清废设备选择与完善的售后服务,也支持个性化功能定制,帮助企业适配不同的后道清废场景。