清废机气压不够怎么办?常见原因排查与现场解决方法指南
清废机气压不够怎么办?常见故障排查与解决方法
遇到清废机气压不够怎么办?可按照“先查气源、再查管路、最后查设备本体与操作设置”的顺序逐步排查,多数现场较为常见的问题可快速定位处理。
气压是气动类清废设备稳定运行的核心参数之一,若压力不达标,容易出现清废不净、整版拆标卡顿、孔位废边残留等问题,直接影响纸箱、纸盒、彩盒等产品的后道加工效率。本文结合印刷包装后道清废场景的常见工况,梳理可落地的排查步骤与处理建议,帮助减少非计划停机时间。
排查气源端压力与供气能力
气源端压力不足是现场较为常见的诱因,排查时无需先拆解设备,优先核对空压机的输出状态即可。
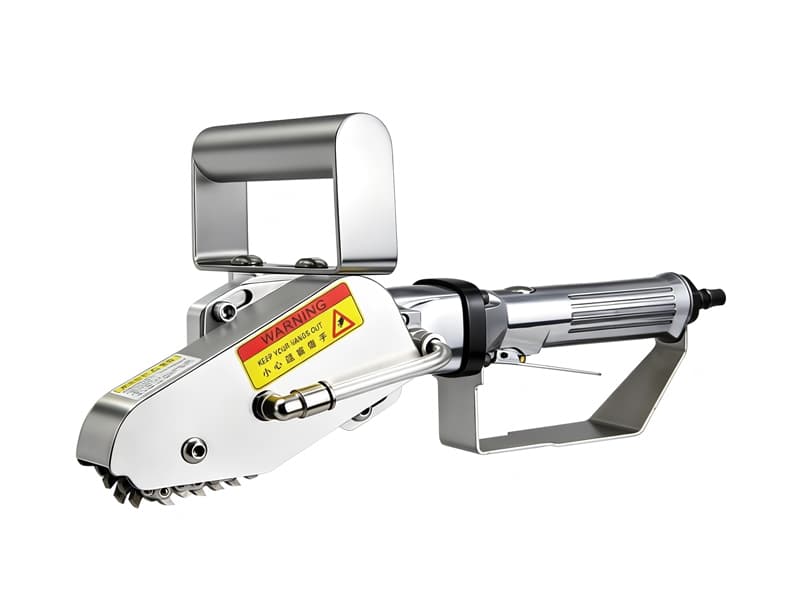
- 先确认空压机输出压力是否匹配所用清废设备的额定供气要求,检查空压机是否正常加载、进气滤芯是否堵塞,若空压机本身存在故障,需先维护气源设备,避免后端反复调试无效。
- 若车间有多台气动设备共用同一条供气主管,需留意全厂用气高峰期(如多台大流量设备同时启动)是否存在压降过大、气源分流的问题,这类情况可通过错峰安排清废作业、增设独立供气回路改善。
- 定期检查储气罐的自动排水器是否正常,若罐内积水过多会挤占储气空间,导致清废机瞬时大流量作业时压力跟不上,日常班前排水可有效减少这类问题。
检查供气管路与连接件状态
气源输出压力稳定的前提下,压力损耗大多出现在输送环节,可沿着供气路径逐段排查:
首先检查主管、支管是否存在弯折、压扁、老化开裂的情况,管路通流面积变小后,压力输送到设备端会出现明显衰减,还会增加不必要的能耗。
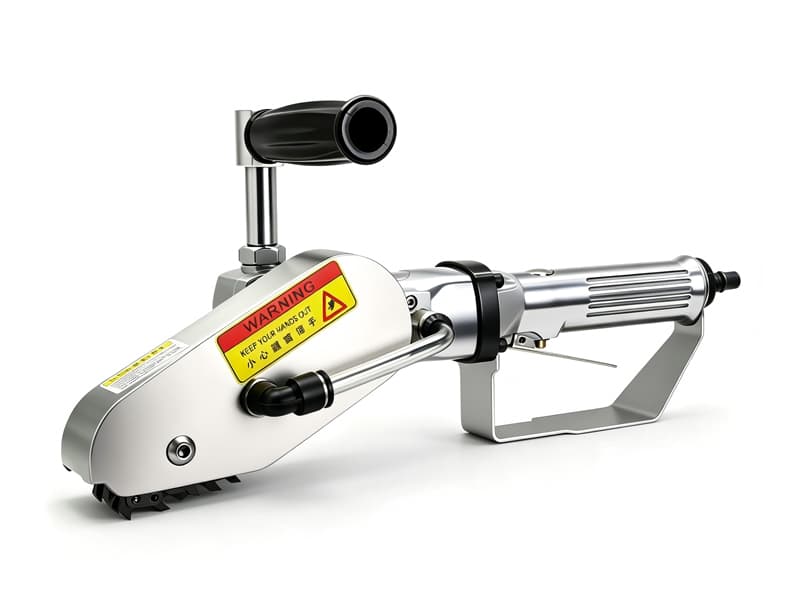
其次重点排查连接部位的密封状态:快速接头是否插紧、密封圈是否老化脱落、过滤减压阀(三联件)的滤芯是否长期未更换堵塞、积水杯是否满溢。定位微小漏气点时,可在接口处涂抹肥皂水,观察是否有气泡冒出,更换对应密封件或管路后再测试设备端压力。
核对设备本体故障与操作设置
设备部件故障排查
若气源、管路均无异常,则需进一步排查清废机本体的气动元件与气路状态:
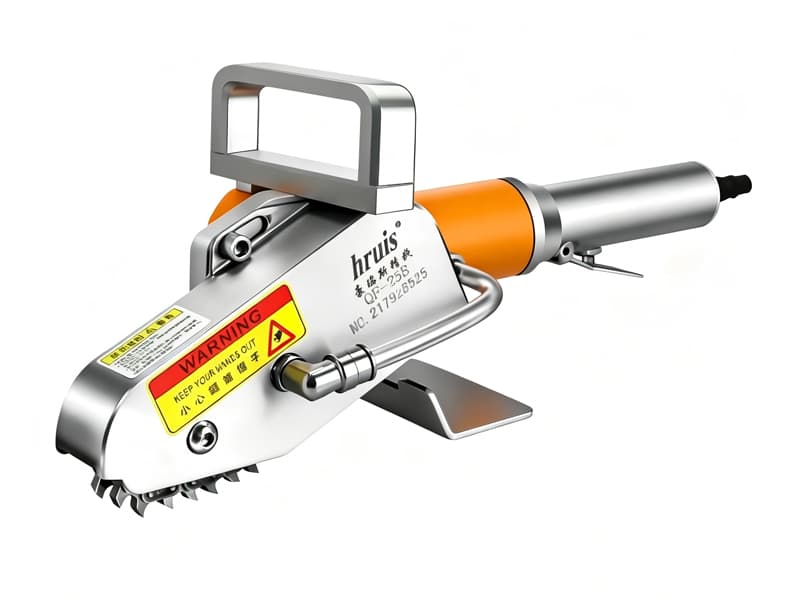
先检查设备进气阀是否完全开启,再逐一排查内部气管接头是否松动、气缸密封件是否磨损内漏、气动马达是否老化导致动力不足。使用年限较长的设备,还可能因长期作业积累的纸尘、废屑堵塞内部气路,导致压力无法有效传递到清废执行机构,这类情况可按照设备运维手册的指引拆解清理,或联系厂家售后人员处理。
操作与工艺设置核对
部分“气压不足”的感知并非硬件故障导致,而是工艺设置与当前加工需求不匹配:
比如加工厚纸板、高密度卡纸或大尺寸整版产品时,若仍沿用薄纸、小尺寸产品的压力参数,会出现清废不净、拆标卡顿的情况,容易被误判为气压不够;多工位同时作业时,若未同步调整进气流量分配,也可能出现瞬时压力不足。可根据待加工产品的材质、幅面、废边分布,在设备允许的参数范围内调整压力与作业节奏,确认问题是否改善。
日常运维与长期适配建议
这类供气类故障大多可通过日常运维提前规避,建议车间建立定期运维机制:每日班前检查设备端供气压力、排放储气罐与过滤件积水,定期更换三联件滤芯、检查管路密封性,可有效降低作业过程中突发停机的概率。
如果经过上述全流程排查仍无法解决问题,或设备使用年限较长、核心部件老化严重,可考虑更换适配的清废设备。豪瑞斯精机作为印刷后道清废方案源头厂家,旗下拥有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,多款产品可覆盖纸箱、纸盒、彩盒、吊牌、药盒、化妆品盒等不同场景的清废需求;设备采用精简设计,故障率较低,部分型号可实现整版拆标一次全清,还支持个性化功能定制,配套完善的售后服务体系。
若新生产线规划阶段提前介入选型,也可同步提供车间供气布局、产品参数、产能要求等信息,由专业人员评估适配的设备型号与供气配套方案,避免后续使用中出现供气能力与设备需求不匹配的问题。
总的来说,清废机气压不够怎么办这类问题的排查要遵循“从易到难、从外到内”的逻辑,优先排查无需拆解的气源、管路环节,再核对设备设置与内部部件,可有效缩短故障处理时间,减少对生产进度的影响。如果需要结合自身工况获取专属的清废方案、运维建议或设备配置评估,可联系豪瑞斯精机技术团队沟通。