清废机没劲怎么回事?从气路到结构逐一排查
清废机没劲怎么回事?从气路到结构逐一排查
清废机没劲,通常不是单一原因造成的。气源压力不足、气路漏气、清废针磨损或者设备内部结构卡滞,都可能让设备在工作时显得“使不上力”。如果你正遇到这个问题,先别急着换设备,按下面几个方向排查,往往能找到症结所在。
这篇文章会帮你理清排查思路,并给出对应的维护建议。如果你需要结合具体设备型号和工况做进一步判断,也可以直接联系设备厂家或技术人员。
先看气源:压力够不够,流量足不足
气动清废机依靠压缩空气驱动,动力不足最常见的原因就在气源这一环。
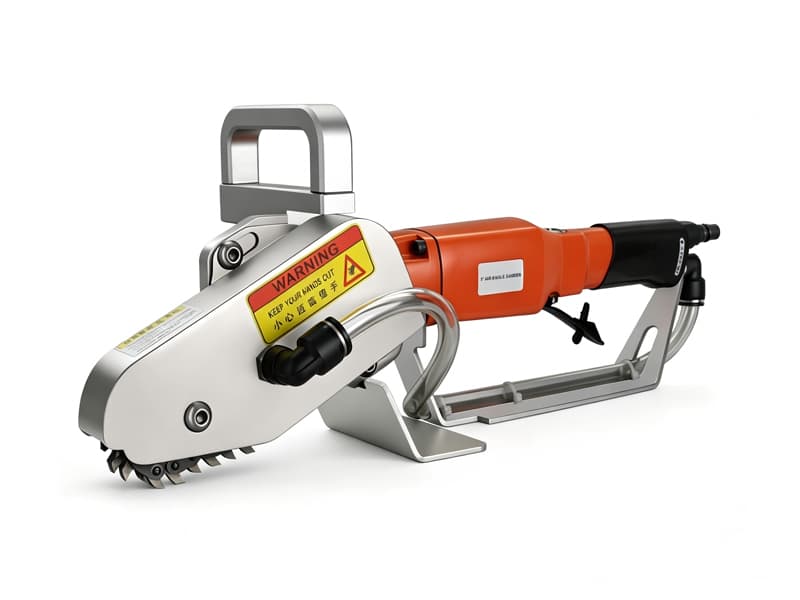
- 供气压力偏低:检查空压机输出压力是否达到设备要求。一般气动清废设备需要稳定的工作压力,如果总气路压力被其他用气设备分走,到达清废机时压力可能就不够了。
- 气路管径偏小或管路过长:管路细长会导致气压在传输过程中损耗明显,尤其是车间气路复杂、支路较多时,末端设备的实际压力会低于空压机设定值。
- 过滤器或油水分离器堵塞:压缩空气中的水分、杂质会堵塞过滤元件,造成气路不畅,影响设备出力。定期排放过滤器积水、清洗或更换滤芯是基础维护项。
排查建议:在清废机进气口处安装一块压力表,直接测量设备端的实际工作压力,对比设备铭牌要求,能快速判断是否为气源问题。
再看气路内部:密封是否完好,阀体是否卡滞
如果气源压力正常,问题可能出在设备内部的气路元件上。
- 密封圈老化或磨损:气缸、阀体上的密封圈长期高速往复运动,会出现磨损或硬化,导致压缩空气在内部泄漏,推力自然下降。检查时留意气缸活塞杆附近是否有串气声或漏气痕迹。
- 电磁阀或换向阀卡滞:阀芯如果被杂质卡住或润滑不良,会导致气路切换不顺畅,气缸动作无力或速度变慢。清洗阀体或更换阀芯组件可以解决大部分此类问题。
- 气管接头松动:设备运行中的振动可能导致快速接头松动,产生隐性漏气。用肥皂水涂抹在管路上,观察是否有气泡冒出,是简单有效的检漏方法。
排查建议:如果设备使用年限较长,且此前未做过气路元件保养,优先检查密封圈和阀体。这类消耗性配件的更换成本不高,但能明显恢复设备出力。
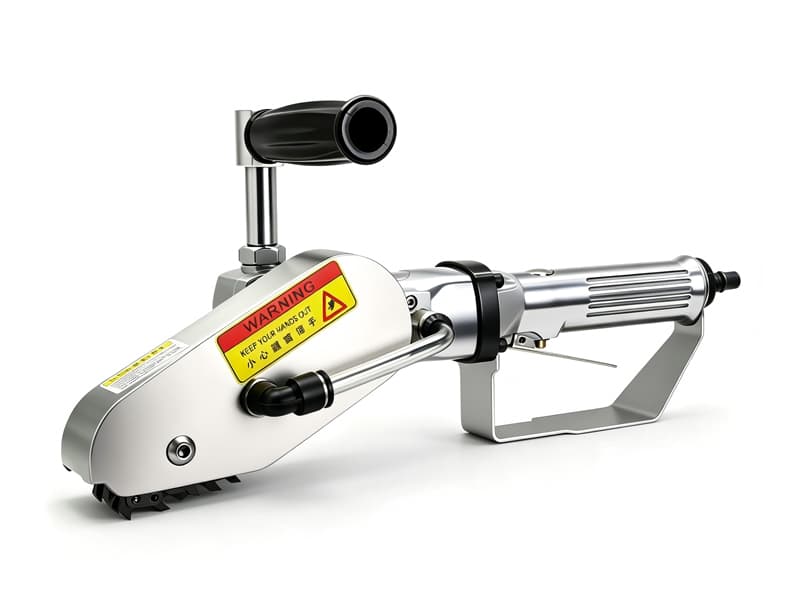
别忘了清废针与结构件:磨损和卡滞同样影响出力
气动系统正常,但清废效果依然不佳,问题可能出在直接接触纸板的执行部件上。
- 清废针磨损变钝:清废针反复冲击纸板边缘,针尖会逐渐磨损,导致穿透力下降,表现为“没劲”。检查清废针是否出现明显圆角、弯曲或断裂,及时更换磨损件是保证清废质量的关键。
- 导向结构缺油卡滞:清废头的导向轴、轴承如果缺乏润滑,运动阻力会增大,消耗掉一部分气缸推力。定期加注合适的润滑脂,能保持动作顺畅。
- 安装底座松动:设备固定螺栓松动会导致机身振动,使有效清废力被分散,感觉上像是动力不足。定期检查并紧固安装螺栓即可解决。
排查建议:结合设备累计运行时间来判断。如果清废针已使用较长时间,且近期清废效果明显下滑,优先考虑更换易损件,并同步检查设备运动部位的润滑情况。
从根源上减少“没劲”这类故障
与其每次出现问题再排查,不如从选型和维护两个层面提前规避。印刷包装企业的清废工序往往衔接模切和后续加工,设备停摆直接影响生产节拍。
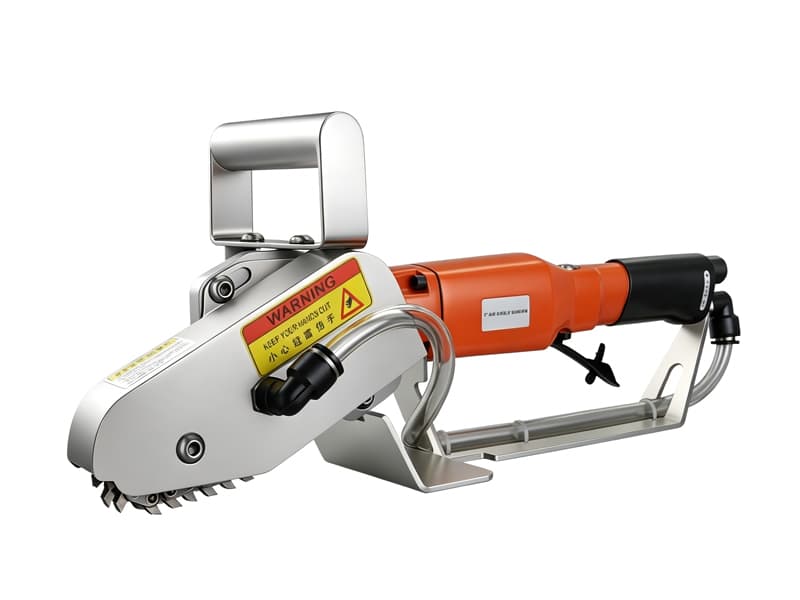
- 选型时留足余量:不同纸板材质、厚度和清废面积,对清废机的出力要求不同。选型时建议让厂家根据实际生产工况评估,而不是只看设备型号,避免设备长期处于满负荷甚至超负荷运行状态。
- 建立定期保养计划:把气源压力检查、过滤器清理、密封件更换、润滑保养纳入日常点检表,能有效降低突发故障的概率。
- 选择结构精简的设备:结构越简单,故障点往往越少。一台设计合理的清废机,在正常维护下能长期保持稳定的清废力输出。
针对清废机出力不足的排查,核心思路就是“从外到内、从气到机械”。先确认气源,再检查气路元件,最后看执行部件,大多数问题都能在这个流程里找到答案。
豪瑞斯精机(hruis)作为印刷后道清废方案源头厂家,在气动清废机、内孔清废机、数控拆标清废机等系列设备的设计上,注重精简结构与低故障率,帮助用户减少这类动力衰减问题。如果你在排查后仍无法解决,或需要针对具体机型了解维护细节,可以提供设备型号和工况,我们会有技术人员协助分析。