清废机没劲怎么回事?从气路到模切工艺逐一排查
清废机没劲怎么回事?先别急着拆机
不少印刷包装企业在模切后道工序中,会遇到清废机突然“没劲”的情况:原本干脆利落的清废动作变得绵软无力,整版废料拆不干净,甚至卡在模切版里。遇到这种问题,先不用急着报修或换新机,很多时候是外部条件或日常保养没跟上。这篇文章就帮您把“清废机没劲怎么回事”这个问题的常见排查路径梳理清楚,您可以对照现场情况,快速缩小故障范围。
从气源开始查:压力够不够,流量足不足
气动清废机的工作原理,是依靠压缩空气推动气缸活塞,产生冲击力来拆除废料。所以当感觉“没劲”时,第一怀疑对象就是气源。
压力是否达标。 查看空压机出口压力表和设备进气口处的压力表,是否在设备推荐的范围内。如果管路过长、管径偏细,或者现场同时有多台设备用气,到达清废机时压力可能已经衰减。一般建议检查设备进气口气压,而不是只看空压机表显。
供气流量是否充足。 压力够了,但流量跟不上,同样会导致动作无力。特别是一台空压机带动多台设备时,瞬时用气量过大,气压会骤降。可以尝试关闭其他用气设备,单独给清废机供气,看动作是否恢复有力,以此判断是不是气量分配的问题。
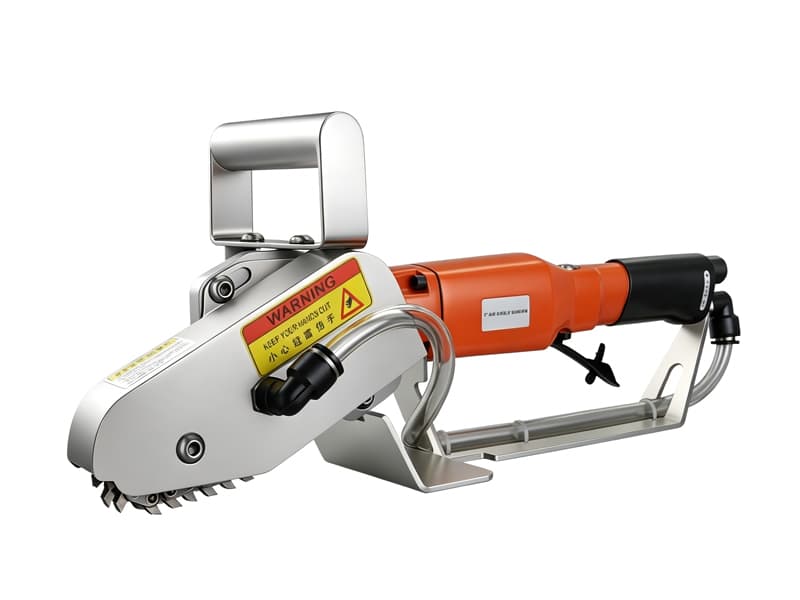
油水分离器是否失效。 压缩空气中的水分和杂质,如果没能通过油水分离器有效过滤,会直接进入电磁阀和气缸,造成阀芯卡滞、气缸密封件磨损,这也是“越用越没劲”的一个隐性原因。
检查气路元件:电磁阀与调压阀的状态
如果气源正常,问题可能出在气路控制元件上。
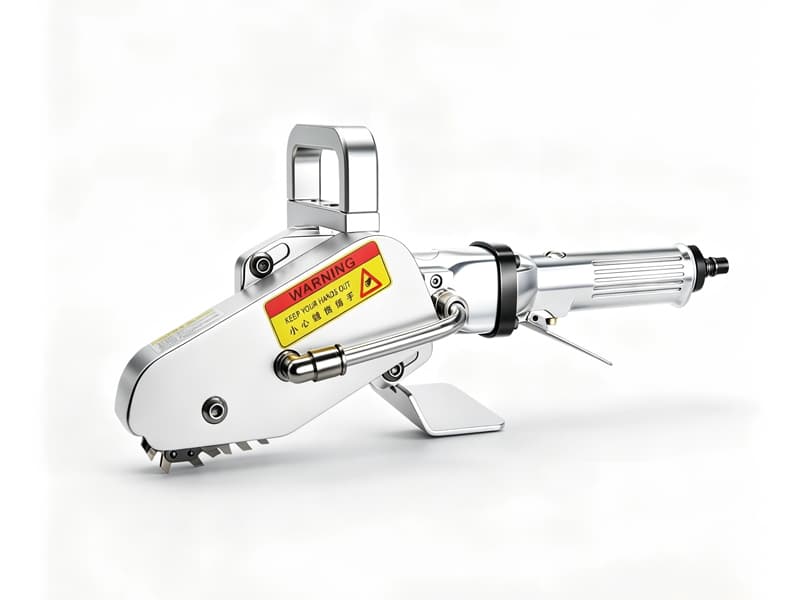
电磁阀换向是否顺畅。 电磁阀是控制气缸往复动作的开关。如果阀芯卡滞或线圈老化,会导致换向不彻底,气缸进排气不畅,动作自然无力。可以听一下电磁阀工作时是否有清脆的“哒”声,如果声音沉闷或时有时无,就要重点关注。
调压阀设定值是否被误调。 有些操作人员在清理设备或维护时,可能会无意中碰到调压阀旋钮,导致输出压力降低。遇到出力变弱,先检查调压阀的当前设定值,是一个成本最低的排查动作。
气缸本身:密封磨损与润滑状态
气缸是直接把气压转换成机械力的执行元件。使用时间长了,活塞杆上的密封圈会磨损,导致内泄,压缩空气从高压侧窜到低压侧,输出力就大打折扣。
密封件老化。 密封圈属于易损件,在正常使用周期内也会有自然磨损。如果设备已经连续运行多年没有更换过密封件,出现出力不足并不意外。
润滑是否到位。 气动系统的润滑,依靠油雾器向压缩空气中混合润滑油。如果油雾器缺油或滴油速度太慢,气缸内部摩擦增大,动作就会变慢变弱。检查油雾器油杯的油位,以及滴油量是否在合理范围。
从工艺角度再看:模切压力与清废顺序
设备本身没问题,但清废效果差,也常被误认为是“设备没劲”。其实,模切工序的状态对清废效果影响很大。
模切压力是否偏小。 如果模切压力不足,废料边缘没有完全切断,清废时就需要更大的力才能把废料顶下来,这时候就显得设备“没劲”。可以先检查模切版是否刀锋磨损,或者垫纸是否需调整。
清废顺序是否合理。 有些复杂的彩盒、卡纸,需要先清内孔、再清外框,顺序反了,也会觉得设备吃力。这并不是设备故障,而是工艺编排问题。
故障率低,源于精简设计
排查完以上几个环节,大部分“清废机没劲”的情况都能找到方向。如果气源、气路、气缸都检查过,问题依然存在,那才需要考虑设备内部更深层的机械故障,此时联系厂家售后会更稳妥。
这里也多说一句,作为印刷后道清废方案源头厂家,豪瑞斯精机在设计设备时就坚持精简设计,尽量减少中间环节的故障点。无论是气动清废机、内孔清废机,还是数控拆标清废机,都力求让客户在日常使用中少遇到问题,即便需要维护,也能快速定位、快速处理。
如何减少“没劲”这类问题的发生
与其等设备出问题再排查,不如把功夫花在平时的维护上。
- 建立点检表:每天开机前检查气源压力、油雾器油位、油水分离器排水情况,几分钟就能避免大半故障。
- 定期更换易损件:密封圈、电磁阀芯这类易损件,到了使用周期就主动更换,不要等到设备动作异常再处理。
- 保持气路清洁:定期检查管路是否有漏气点,接头是否松动,避免水分和杂质进入设备。
- 规范操作流程:培训操作人员,让设备在合适的模切压力和清废顺序下运行,既能保护设备,也能提高清废效率。
结合工况,评估设备配置是否合适
如果您的设备已经使用多年,且生产节奏不断加快,可能确实是设备本身的处理能力跟不上了。这时候,与其反复维修,不如重新评估一下设备配置。
不同纸板材质、不同清废面积、不同生产节拍,对清废设备的要求都不一样。豪瑞斯精机提供系列齐全的清废设备,支持个性化功能定制。如果您的产品结构或产能计划有较大调整,欢迎结合具体工况沟通,重新评估现有设备是否仍然匹配,或者是否需要升级更合适的机型。
如果您正被“清废机没劲”这类问题困扰,或者在选购清废设备时需要一些选型建议,可以整理好您的产品类型、纸张克重、清废面积和节拍要求,与我们的技术人员做进一步交流。